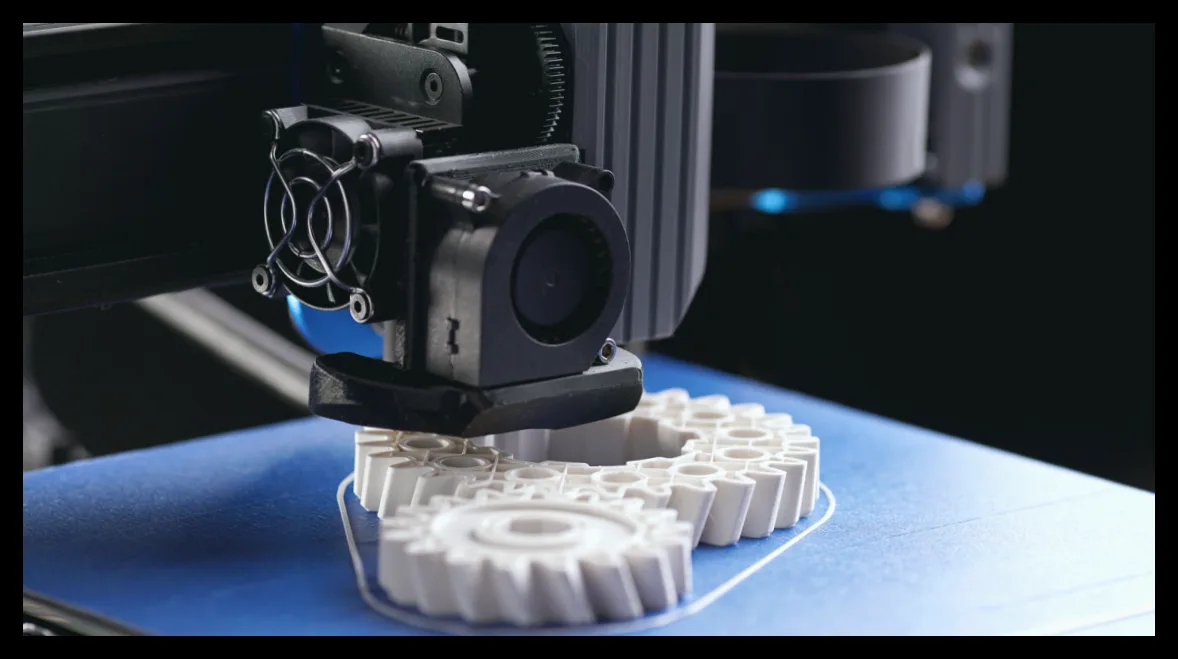
پرینتر سهبعدی شما ممکن است به دلیل مشکلات کالیبراسیون، چاپهای ناموفق زیادی داشته باشد، اما این به معنای نیاز به تعویض دستگاه نیست. با انجام چند آزمون و تنظیم کالیبراسیون میتوان کیفیت چاپ را به طرز چشمگیری بهبود داد و از هدر رفتن مواد جلوگیری کرد.
چرا کالیبراسیون مهم است؟
مشکلاتی مانند تخت چاپ ناهموار، ارتفاع نازل نامناسب و تنظیمات غلط اکستروژن میتوانند باعث جدا شدن قطعه از تخت، سطح ناهموار و عدم دقت ابعادی در چاپگرهای FDM شوند. کالیبراسیون این مشکلات را برطرف میکند و برای هر دو نوع چاپگرهای قدیمی که نیاز به تنظیمات دستی دارند و مدلهای جدیدتر که برخی از مراحل را به صورت خودکار انجام میدهند، ضروری است.
همچنین پس از جابجایی دستگاه، تنظیم تسمهها، تعویض نازل یا انجام تعمیرات مکانیکی، بررسی کالیبراسیون توصیه میشود.
مراحل اولیه کالیبراسیون
ابتدا دستگاه را روی سطحی پایدار قرار دهید و محیط را برای چاپ سهبعدی مناسب کنید. با خاموش بودن و خنک بودن دستگاه، تسمهها و قطعات ابزار را بررسی و تخت چاپ را طبق دستورالعمل سازنده تمیز کنید.
اگر میز کار شما لرزان است، دکمه کالیبراسیون کمکی نخواهد کرد. سپس مراحل تراز کردن تخت چاپ را که معمولاً با عناوینی مانند Calibration، Leveling یا Self-check شناخته میشوند، دنبال کنید.
چاپگرهای جدیدی مانند مدلهای بامبو لب، کرالیتی، پرسا و انیکوبیک قادر به اندازهگیری خودکار تخت هستند که این ویژگی هنگام خرید دستگاه جدید بسیار مفید است. برخی مدلها مانند بامبو لب A1 و پرسا MK4S ارتفاع لایه اول را به صورت خودکار تنظیم میکنند.
برخی دستگاهها مانند الگو نپتون ۴ و برخی مدلهای کرالیتی اندِر دارای پیچهای تنظیم دستی هستند که نیاز به دقت بیشتری دارند. طبق دستورالعمل سازنده، پیچها را تنظیم کنید تا یک کاغذ بین نازل و تخت با کمی مقاومت حرکت کند، سپس اگر دستگاه شما قابلیت تراز خودکار دارد، آن را اجرا کنید.
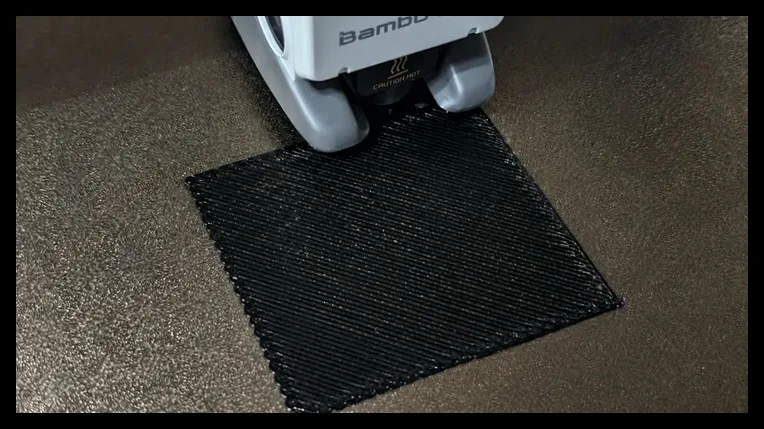
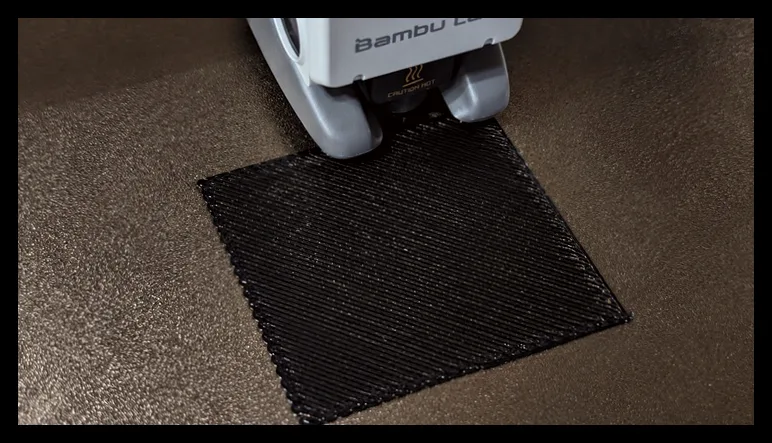
در نهایت، یک مربع تکلایه چاپ کنید. خطوط باید به هم چسبیده و کمی صاف شده باشند. شکافهای قابل مشاهده نشاندهنده ارتفاع زیاد نازل و برجستگیها یا خراشها نشان میدهنده نزدیکی بیش از حد نازل به تخت است. اگر دستگاه امکان تنظیم دستی Z-offset دارد، تغییرات کوچک ایجاد و تست را تکرار کنید.
کالیبراسیون اکستروژن (E-step)
برای اطمینان از میزان صحیح خروج فیلامنت، طول فیلامنت را اندازهگیری کرده، مقدار تغذیه تنظیم و با مقدار واقعی مقایسه کنید و در صورت نیاز تنظیمات را اصلاح نمایید. در سیستمهای مبتنی بر Klipper این تنظیم معادل rotation distance است و بهتر است قبل از تنظیم جریان فیلامنت بررسی شود.
تنظیمات دقیقتر با چاپهای کالیبراسیون
تنظیم دقیق لایه اول کافی نیست چون حتی فیلامنتهای یکسان ممکن است رفتار متفاوتی داشته باشند. یک دمای نازل یا تنظیم جریان ممکن است برای یک قرقره مناسب باشد اما برای دیگری مشکلساز شود.
در نرمافزارهای برشدهنده (سایسر) گزینههای کالیبراسیون وجود دارد که باید بررسی شوند. برای مثال، Bambu Studio شامل تستهای Flow Dynamics و Flow Rate است، Creality Print و OrcaSlicer ابزارهای کالیبراسیون خاص خود را دارند و PrusaSlicer امکان تنظیم ضریب اکستروژن را فراهم میکند.
برای تست دما، میتوان از برج دما استفاده کرد که بخشهایی با دماهای مختلف نازل چاپ میکند تا کیفیت رشتهها، پلزنی و سطح چاپ مقایسه شود. برخی سایسرها این تست را خودکار تولید میکنند و در برخی دیگر باید مدل را دانلود و تغییرات دما را دستی تنظیم کرد.
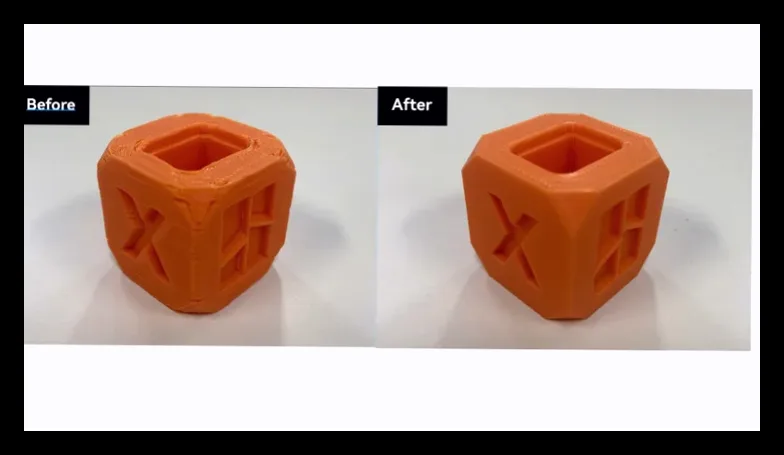
کالیبراسیون نرخ جریان با چاپ لکههایی برای بررسی اکستروژن بیش از حد (تجمع فیلامنت) یا کمتر از حد (ایجاد شکاف) انجام میشود. همچنین چاپ مدلهایی مانند 3DBenchy برای بررسی جزئیات و برآمدگیها و مکعب کالیبراسیون برای بررسی دقت ابعادی مفید است.
با این حال، تغییر تنظیمات موتور فقط به دلیل اندازهگیری کمی کوچکتر مکعب توصیه نمیشود، چون عوامل دیگری مانند انقباض مواد، تنظیمات اکستروژن و فشار لایه اول یا تسمههای شل نیز میتوانند بر اندازه تأثیر بگذارند.
تنظیم صحیح جریان و فشار اکستروژن میتواند از ایجاد لکههای ناخواسته در شروع و پایان لایهها جلوگیری کند، هرچند موقعیت درز عمودی بیشتر توسط تنظیمات سایسر کنترل میشود.

مهین صالحی
نویسنده بیزنس سون