
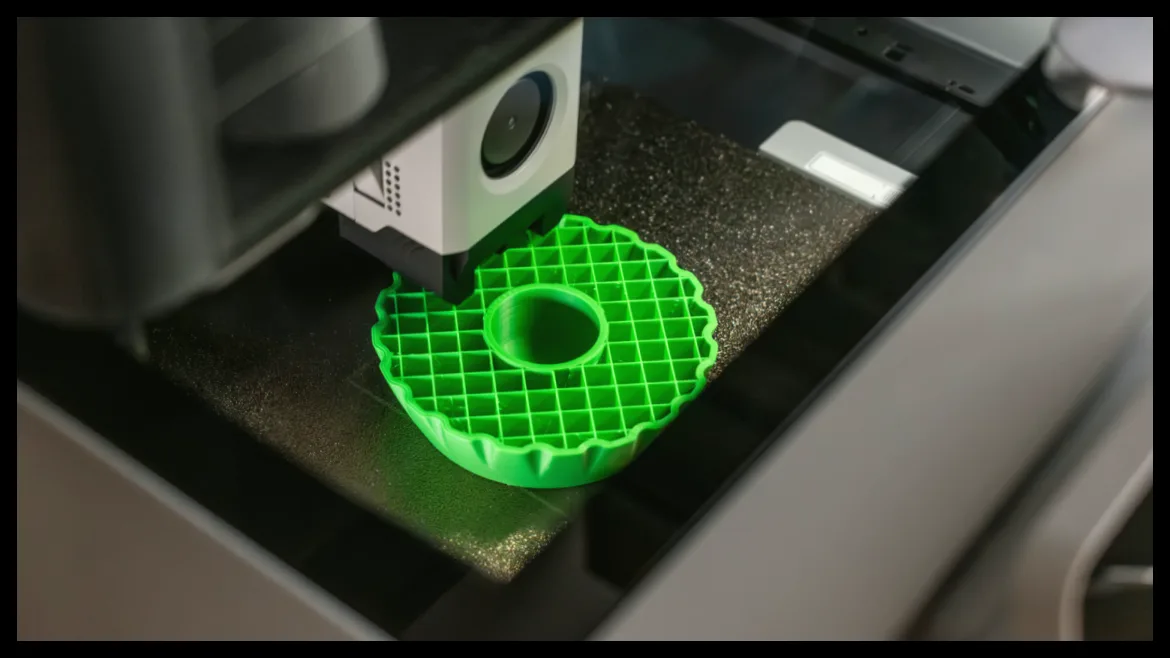
در چاپ سهبعدی، ممکن است داخل مدلهای چاپ شده شبکهای از خطوط را دیده باشید که به آن infill یا پرشدگی داخلی میگویند. این ساختار داخلی معمولاً در چاپگرهای FDM یا FFF از جنس پلاستیک توپر نیست، بلکه نرمافزار برشدهنده (slicer) یک چارچوب داخلی ایجاد میکند که لایههای بالایی را حمایت کرده و استحکام مدل نهایی را افزایش میدهد، بدون اینکه مصرف فیلامنت به طور کامل افزایش یابد.
در برخی روشهای چاپ سهبعدی مانند چاپ رزینی، مدلها معمولاً به صورت توپر ساخته میشوند مگر اینکه به طور خاص توخالی طراحی شوند. اما در چاپگرهای فیلامنتی که بیشتر مبتدیان استفاده میکنند، تنظیمات infill میتواند تاثیر زیادی بر زمان چاپ، میزان مصرف مواد و مقاومت قطعه داشته باشد.
تراکم infill و تاثیر آن
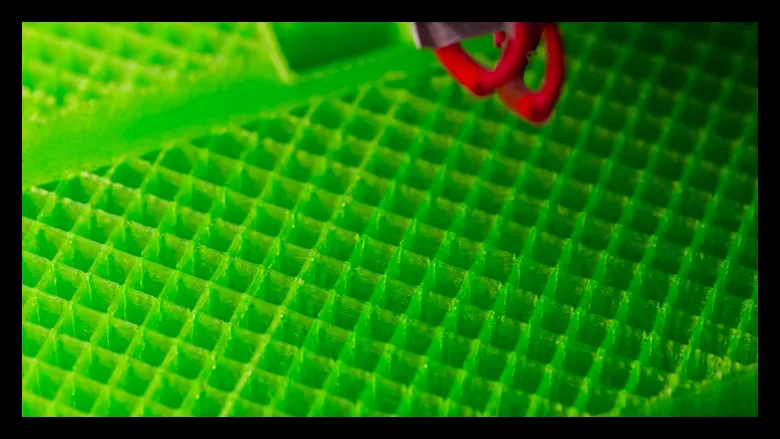
تراکم infill به صورت درصد بیان میشود. مدل با 0 درصد تراکم داخلی کاملاً توخالی است و هرچه درصد بیشتر شود، ساختار داخلی متراکمتر میشود. نرمافزار برشدهنده میتواند تا 100 درصد فضای داخلی را پر کند، اما معمولاً نیازی به این کار نیست. برای مثال، شرکت پرسا (Prusa) توصیه میکند که بیشتر مدلها را با 10 تا 15 درصد پرشدگی چاپ کنید و فلشفورج (Flashforge) عدد 20 درصد را به عنوان نقطه شروع پیشنهاد میدهد.
این اعداد قوانین قطعی نیستند و بسته به کاربرد مدل متفاوتند. مثلاً یک مجسمه تزئینی یا نمونه آزمایشی ممکن است به پرشدگی کمی نیاز داشته باشد، اما یک براکت که باید وزن تحمل کند یا ضربه بپذیرد، نیازمند ساختار داخلی قویتری است. حتی در برخی موارد، مدلهایی با کف بسته و تدریجی که به سمت بالا بسته میشوند، میتوانند با 0 درصد infill بدون مشکل چاپ شوند.
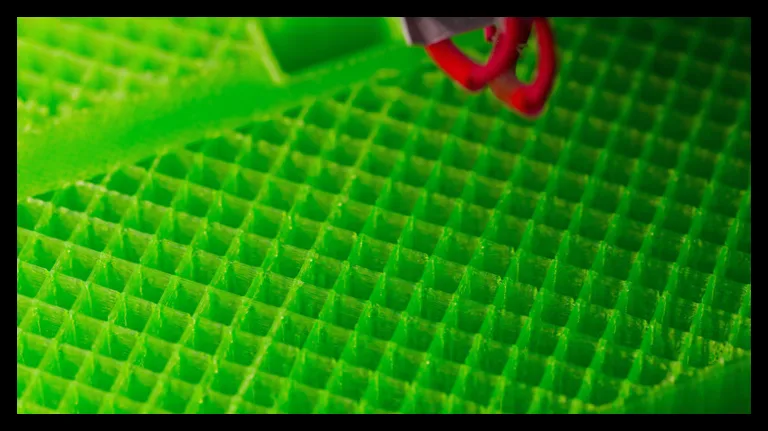
اما سطوح گسترده و صاف نیازمند پشتیبانی داخلی هستند، زیرا پلاستیک ذوب شده بدون ساختار زیرین، هنگام چاپ دچار افتادگی میشود. به همین دلیل بررسی پیشنمایش لایهها در نرمافزار برشدهنده قبل از شروع چاپ بسیار مهم است تا از مشکلات احتمالی جلوگیری شود.
افزایش تراکم infill باعث مصرف بیشتر فیلامنت، افزایش وزن و طولانیتر شدن زمان چاپ میشود. هرچند که مقاومت در برابر فشار را بهتر میکند، اما درصد infill تنها عامل تعیینکننده استحکام نیست. ضخامت دیوارهها، جهت چاپ و نوع ماده مصرفی نیز نقش مهمی دارند. پرسا اشاره میکند که افزایش تعداد لایههای کناری (perimeters) گاهی تاثیر بیشتری در افزایش مقاومت دارد تا افزایش infill.
الگوهای مختلف infill و کاربرد آنها
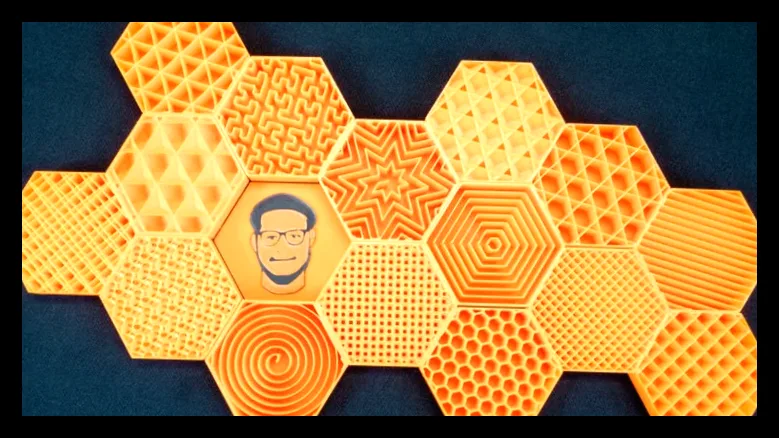
میزان پرشدگی تعیینکننده مقدار پلاستیک داخل مدل است و این پلاستیک به شکل الگوهای مختلفی چیده میشود. هیچ الگویی برای همه شرایط ایدهآل نیست و نرمافزارهای برشدهنده چندین الگو ارائه میدهند:
- Grid (شبکهای): یک الگوی ساده و عمومی برای کاربردهای معمولی.
- Cubic (مکعبی): ساختار سهبعدی که مقاومت در برابر نیروها از جهات مختلف را افزایش میدهد.
- Gyroid (ژیروید): الگوی منحنی و پیوسته که استحکام یکنواخت در چند جهت را فراهم میکند و برای قطعات عملکردی مناسب است.
- Lightning (رعد و برق): الگوی شاخهای که بیشتر در نقاطی که نیاز به پشتیبانی سطح بالایی است ایجاد میشود و مصرف فیلامنت و زمان چاپ را کاهش میدهد، اما مقاومت داخلی کمتری دارد.
برای مبتدیان نیازی نیست تمام گزینههای infill را قبل از شروع چاپ یاد بگیرند. استفاده از الگوی پیشفرض با تراکم متوسط معمولاً نقطه شروع مناسبی است و میتوان بر اساس نیاز مدل آن را تغییر داد. مثلاً مدل نمایشی، جعبه الکترونیکی و براکت باربر هرکدام کاربرد متفاوتی دارند و استفاده از یک نوع infill برای همه آنها منطقی نیست.
پرسا همچنین تاکید میکند که برای مدلهای معمولی، استفاده از infill بالای 30 درصد به ندرت لازم است.

مهین صالحی
نویسنده بیزنس سون